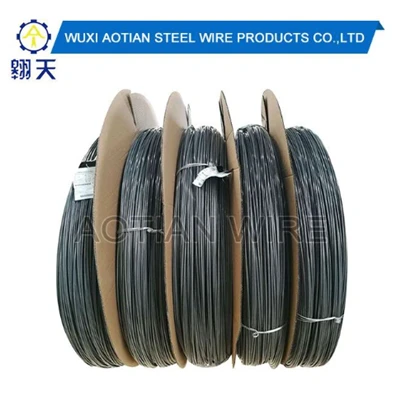
Jeklo za hladno kovanje se imenuje tudi jeklo za kovičenje ali jeklo za hladno kovanje, jeklo za oblikovanje, hladno kovanje se uporablja pri sobni temperaturi z eno ali več udarnimi obremenitvami, pogosto se uporablja pri proizvodnji vijakov, zatičev, matic in drugih standardnih delov. Postopek hladnega tiskanja lahko prihrani surovine, zmanjša stroške in izboljša delo s hladnim obdelavo, utrjevanjem natezne trdnosti, izboljša zmogljivost, jeklo s hladnim nanašanjem mora imeti dobro zmogljivost pri hladnem udarcu, zmanjša nečistoče, kot sta vsebnost S in P v jeklu, stroga kakovost jeklene površine, pogosto UPORABLJA visokokakovostno ogljikovo jeklo, če je jeklo, ki vsebuje ogljikovo jeklo več kot 0.25 odstotkov, mora nadaljevati toplotno obdelavo s sferoidizirajočim žarjenjem, da bi izboljšali lastnost jekla pri hladnem filtru.
Običajno površina jeklene žice s hladnim nanosom povzroči določene globine majhnih prask, ki se imenujejo vlečenje. Hladna jeklena žica po vlečenju zlahka poči po oblikovanju vijakov in toplotni obdelavi, zato je treba kakovost površine žice med postopkom vlečenja strogo nadzorovati.
Težavo z vžiganjem povzroča drsno trenje, ki ga povzroči drsenje materiala jeklene žične palice s hladnim nanosom po površini matrice. Zato se težava z vžiganjem običajno pojavi v položaju težkega materiala, ki hodi v oblikovanju. Težava z vlečenjem bo povečala stopnjo obrabe matrice za vlečenje, kar bo povzročilo nestabilnost velikega števila končnih žic.
Dejavniki, ki vplivajo na puljenje las, vključujejo dejavnike surovin in dejavnike plesni:
1. Faktor surovin
Premer jeklene jeklene palice za hladno valjanje je bil razširjen s 5 mm na 40 mm na 4,5 mm na 60 mm. Premer okroglega jekla je od 20 mm do 100 mm. Jekleni material, razpon premera, malo ogljika ali srednje ogljika, itd. Večji ko je tečenje in natezna trdnost ter razpon premera materiala, večja je oblikovalna sila in trenje drsenja jekla za hladno lego. Zato je večja verjetnost, da bo imela jeklena žica s hladnim naslovom težave z napetostjo. Večji kot je razpon premera jekla s hladnim nanosom, manjši je vlečni kot in lažje je imeti težave z vlečenjem. Ko je natezna trdnost večja od 650 MPa, premer surovin v območju 24 mm ali več, je hitrost vlečenja prehitra, problem je še posebej pomemben.
2. Dejavniki plesni
Dejavniki plesni vključujejo predvsem material kalupa, trdoto kalupa, razdaljo od plesni in površinsko obdelavo. Material matrice z dobro žilavostjo (odpornost proti obrabi) in zmogljivostjo kaljenja (vrednost trdote med 59-63HRc) lahko zmanjša poškodbe matrice zaradi puljenja las. Večina podjetij uporablja matrice iz trde zlitine, uporabne so tudi vložki iz legiranega jekla Cr12MoV in SKD11. Za materiale z natezno trdnostjo 440MPa se pogosto uporablja metoda zmanjševanja zračnosti matrice za pridobitev boljše velikosti čiste površine, vendar se bo problem vlečenja poslabšal tudi z zmanjšanjem zračnosti matrice. Površina hladno valjanega jekla ni očiščena ali umazanija na matrici ni očiščena. Na površini matrice bodo med ponovnim postopkom vlečenja nastali vezni čipi, ti vezni čipi pa močno poslabšajo napake pri vlečenju.
Težavo vlečenja končne žice je mogoče rešiti s faktorjem kota vlečenja kalupa
Izbira matrice iz trde zlitine ali z vložki iz legiranega jekla Cr12MoV in SKD11, da se zagotovi trdota po kaljenju.
Redno vzdrževanje vlečne in vlečne matrice, da zagotovite gladkost površine delovnega dela notranje luknje.
Na površini delovnega dela notranje luknje je narejen premaz, kot sta obdelava TD in obdelava PVD, da se izboljša trdota in odpornost proti obrabi delovnega dela notranje luknje.
Z eno besedo, za pogost problem končne risbe svilene volne bi morali dobro opraviti kopičenje izkušenj in povzetek, nenehno optimizirati proizvodni proces in izboljševati proces, da bi zagotovili kakovost površine končne svile.